发布时间:2026-09-28 发布者:科曼机电
摘 要:以直接空冷 600 MW 机组为例,分析了空冷岛轴流风机叶片异常断裂的原因,提出了预防叶片断裂的措施,供同类型汽轮机空冷岛轴流风机叶片安装时参考。
关键词:直接空冷机组;汽轮机;空冷岛;轴流风机;叶片;断裂分析
0 引言
****电厂一期为2台600 MW直接空冷机组,采用NZK600-16.7/538/538型汽轮机,“1和*2机组于2007年年底通过168h试运行。
直接空冷系统的流程为:从汽轮机低压缸排出的乏汽,经由2根φ6000mm的排汽管道引到厂房外,垂直上升到35m高度后,分出8根。3000mm的蒸汽分配管,将乏汽引入空冷凝汽器顶部的配汽联箱。
当乏汽通过配汽联箱流经空冷凝汽器的翅片管束时,大量的冷空气被轴流风机吸入,通过翅片管的外部进行表面换热将热量带走,从而使乏汽凝结成水,凝结水由凝结水管收集起来排至凝结水箱,由凝结水泵升压,送往热力系统完成热力循环。
每台机组空冷岛配套56台轴流风机,每台风机装有5个叶片,风机叶轮直径9.14m,叶片设计寿命150000h,该风机叶片由国内某知名制造厂家供货。空冷岛轴流风机是关键零部件之一,其性能的优劣,不仅影响机组的经济性,而且影响机组的可靠性。
1 #2机组风机叶片断裂情况分析
1.1 3 列7号风机叶片断裂情况分析2008年8月,"2 机组3列7号风机4 叶片破损,编号为 002207 和 002213 的2个叶片完全破碎编号为 002199 和002195 的2个叶片部分破裂,编号为 002314 的叶片外观完好。叶片断裂情况如图1 所示,图中:1为002207,2 为 002213,3 为 0021994为002195,5为002314
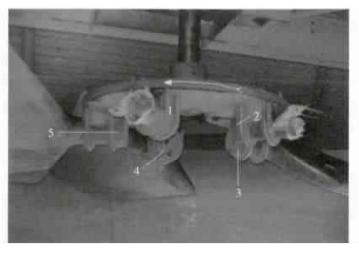
从现场破损风机的断裂面来看,只有叶片 1002207)有陈旧性创面,而这个叶片是叶轮逆时针方向的第1个破损叶片,且紧靠完好的叶片 5002314)。其余叶片的创面全部是新的,由此可 以判定,叶片1 002207)是第1 个失效的叶片。
定义叶片朝向管束方向的为 X 面,朝向地面的为 0面。叶片1 002207)断裂面在 0面上是陈旧性裂纹,表面整体平滑,有玻璃钢粉末。X面的断裂面为新创面,纤维整体呈放射状,表明是在瞬间强大拉力下失效的。由此判断,裂纹最先在0 面发生并且随时间向纤维深处延伸,到一定程度 X面受力过大而造成纤维拉断。
首先,叶片1 002207)瞬间断裂,断裂下来的叶片与高速旋转的叶片 2 002213)碰撞解体并造成叶片 2 折断,由于叶片 2 吸收了大部分动能,因此剩余的碎片对叶片3 002199)和4 002195)冲击力相对较小,叶片3 002199)和 4 002195)部分破裂,叶片5 002314)没有受到任何冲击,所以外观完好。
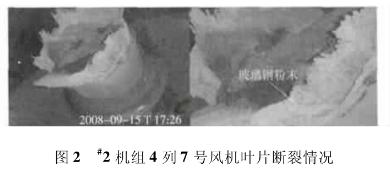
4列7号风机叶片断情况分析2008 年9月,"2 机组4 列7 号风机一个叶片断裂,造成其他叶片被打坏。图 2 所示轴径为风机上逆时针损坏的第1个叶片 002357,叶片的 0面为陈旧性创面,上有玻璃钢粉末,X 面为新创面,呈放射性。其余叶片无陈旧性创面,所以 002357 为第 1个失效的叶片,失效后与其余叶片相撞,导致其他叶片损伤。所以,4 列7 号风机失效情况与3 列7 号风机相同。
1.3原因初步判断
叶片变截面是受力最集中的部位,正常工况中,叶片要承受向下的压力,X面要承受较大的拉力,故叶片失效绝大部分是从X面开始的通过了解叶片制造商情况,得知该叶片制造商有超过 40 年的制造经验,但从未发现过叶片由于 0面原因而失效,该制造商自 2005 年至今制作了超过15 000 个叶片,在其他现场没有发生过叶片失效的情况。初步判断,叶片从 0 面失效是由安装时发生的异常情况引起的。
2 叶片安装情况回顾
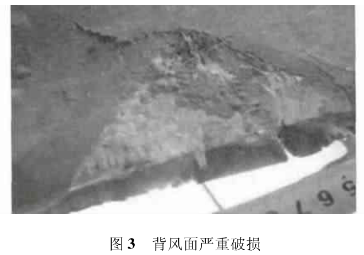
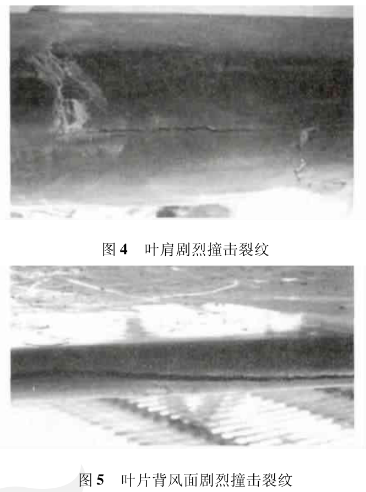
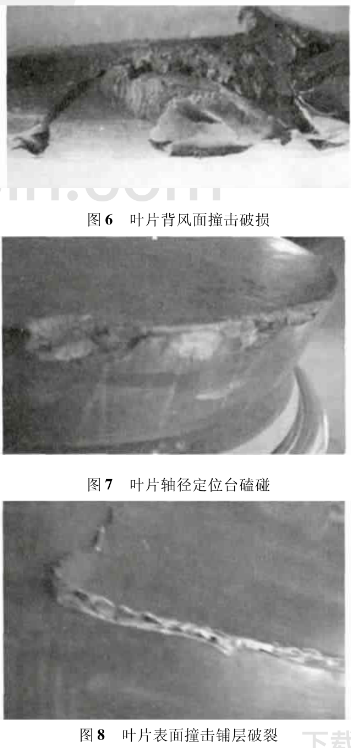
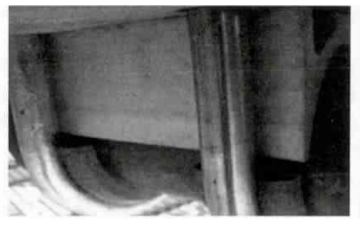
2007 年11月,现场质量检查人员在进行2机组试运行前检查时发现,叶片大部分有受损情况,轻微的有外观划痕,严重的有外观破损等情况。检查发现:大部分叶片表面有划痕和磕碰痕迹;有 97 个叶片表面缺陷需要修复;有3 个叶片受损严重只能报废;有8 个不锈钢U形螺栓被更换成了安装公司自制的钢螺栓;有约 150 个不锈钢特殊螺纹涂层的螺母被安装公司更换成了普通螺母。部分受损严重叶片如图 3~9 所示。检查后,叶片制造商派人对现场外观缺陷叶片进行了修复。
3 进一步原因分析
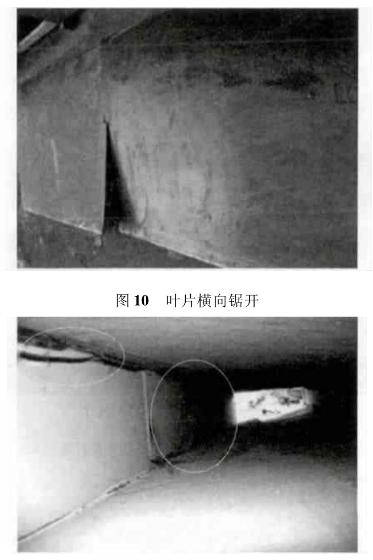
对3列7号风机叶片解体检查发现,叶片5002314)表面完好,无叶片失效时与其他叶片撞击的痕迹,叶片内部支撑梁有不规则裂纹 沿叶片轴线方向长约3m)。根据 2007 年11 月现场检查情况,可认为这种裂纹是由安装过程中的异常操作引起的,这种加强肋上的裂纹会大大降低叶片的整体强度。有鉴于此,对“2 机组的叶片进行详细排查
4现场检查结果及验证
4.1现场检查结果
2008 年10月,利用停机机会对2机组进行外观检查,并对全部风机进行内窥镜检查。Q)现场发现部分叶片受损严重,由于 2007 年11月检查后对所有外观进行了修复,因此这些损伤是在叶片修复之后出现的,也就是说叶片修复至今,有异常情况发生而导致了叶片损坏。
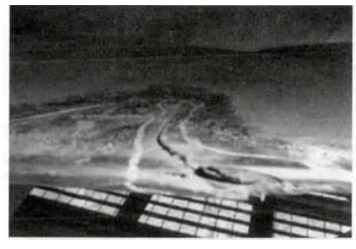
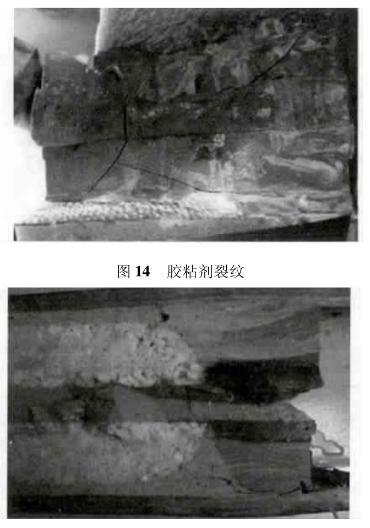
2) 少数叶片外观良好,但内部胶粘剂裂纹严重,部分叶片内部支撑梁有裂纹,为了进一步验证裂纹情况,将胶粘剂裂纹严重的叶片解体检查。胶粘剂严重裂纹叶片003843《2 机组1列7号)解体后
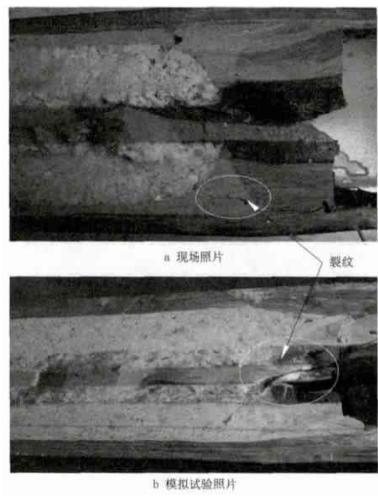
试验照片对比情况。为进一步确认叶片 003843内部裂纹产生原因,采用模拟试验方法进行验证。将一个备品叶片锯开后,内部结构在试验前完好,将其从 5 m 高度落到地面,发现轴径上出现类似裂纹试验所用轴径部分质量约 7kg,完整 30ELF 质量约130 kge
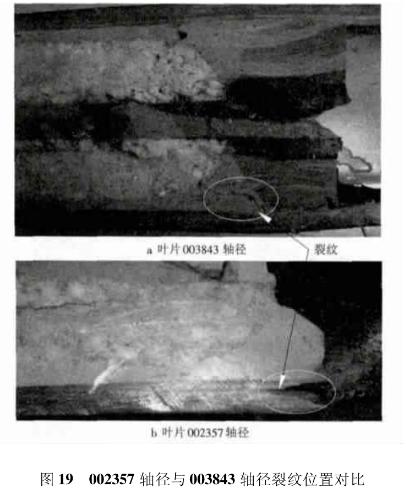
2) 将断裂的叶片 002357 轴径切开后与有裂纹的叶片003843 轴径放在同一位置比较,发现叶片002357 轴径断裂位置与叶片003843 轴径裂纹位置几乎相同。002357 轴径与叶片003843 轴径裂纹位置对比如图19 所示。
5 结束语
在现场安装过程中,“2 机组叶片由于异常操作,,对叶片内外部结构造成损伤,部分内部损伤在使用过程中逐渐恶化导致叶片最终失效。现有无损检测方法并不能将这种内部损伤百分之百检测出来,只有严格执行安装前技术交底、安装中质量检查、安装后定期维护,才能及时发现问题。叶片修复要求环境温度在10C以上,2009 年5月对“2 机组叶片集中处理后,至今叶片运行良好再没有发生断裂事故。

在
线
咨
询
 QQ咨询